Jak przygotować specyfikację palet dla nowego ładunku przed uruchomieniem serii
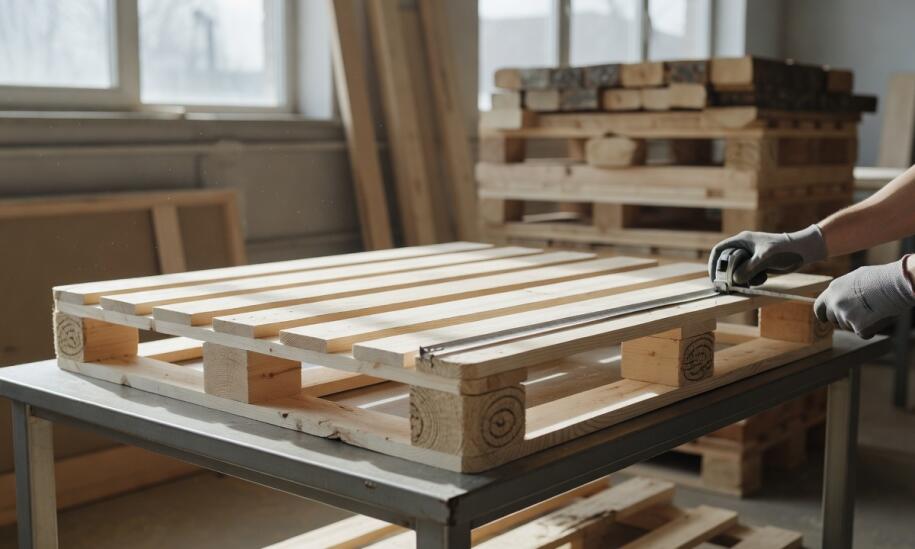
Najwięcej problemów przy zamawianiu nośników logistycznych wynika z niepełnego opisu samego ładunku, a nie z błędów na linii produkcyjnej. Zdarza się, że zakłady podają wytwórcom tylko podstawowe wymiary oraz całkowitą wagę towaru. Takie podejście prowadzi do szybkiego niedopasowania konstrukcji do rzeczywistych warunków panujących w magazynie czy w transporcie. Dokładna specyfikacja przygotowana na etapie początkowego briefu pozwala uniknąć kosztownych przeróbek, uszkodzeń towaru i niepotrzebnych przestojów. Właściwe zaprojektowanie nośnika wymaga głębszej analizy całego cyklu życia produktu.
Jakie parametry uwzględnić przy projektowaniu nośnika
Przed nawiązaniem współpracy z tartakiem należy zebrać szczegółowe informacje o wymiarach zewnętrznych i wewnętrznych opakowań zbiorczych. Kluczowa pozostaje masa brutto oraz dokładny rozkład ciężaru. Inaczej projektuje się deskowanie dla równomiernie rozłożonych kartonów, a zupełnie inaczej dla ciężkich maszyn o punktowym nacisku, które mogą przełamać standardową deskę. Trzeba również zdefiniować sposób mocowania towaru na samej podstawie. Użycie folii stretch o dużym naciągu, twardych taśm bandujących czy specjalnych przekładek dystansowych może wymagać fazowania krawędzi drewna, aby materiał zabezpieczający nie ulegał przecieraniu.
Należy precyzyjnie określić docelową metodę składowania. Standardowa europaleta ma wymiary 1200 × 800 × 144 mm oraz masę własną na poziomie około 25 kg. Jej nośność dynamiczna sięga 1500 kg, natomiast statyczna wynosi do 4000 kg. Te parametry stanowią uniwersalny punkt wyjścia dla większości powszechnych procesów logistycznych. Jeśli jednak ładunek wykracza poza te ramy lub asortyment będzie składowany na zewnątrz w warunkach dużej wilgotności, konieczne staje się pogrubienie desek nośnych.
Przeczytaj również: Co naprawdę decyduje o liczbie obiegów palety z drewna w logistyce zamkniętej
Środowisko pracy narzuca kolejne ograniczenia techniczne, których nie można pominąć w dokumentacji. Obieg wewnętrzny w zakładzie, transport daleki oraz automatyzacja magazynu bezpośrednio determinują ostateczny projekt nośnika. W systemach gęstego składowania i na przenośnikach rolkowych paleta musi posiadać ściśle powtarzalne wymiary oraz idealnie stabilną konstrukcję. Eliminuje to ryzyko zakleszczeń na taśmach oraz błędów odczytu na zautomatyzowanych bramkach skanujących. Magazyny obsługiwane przez roboty tolerują wyłącznie nośniki o przewidywalnej geometrii. Z kolei transport morski wymusza zastosowanie wzmocnionej podstawy, która wytrzyma długotrwałe wibracje i potężne obciążenia wynikające z wysokiego piętrzenia w kontenerach.
Przeczytaj również: Jakie są trendy w branży opakowań i transportu?
Kiedy zamówić partię próbną i dodać wymogi branżowe
Uruchomienie serii pilotażowej sprawdza się najlepiej w przypadku wprowadzania na rynek nowego typu ładunku lub projektowania konstrukcji mocno odbiegającej od standardów rynkowych. Taki próbny krok pozwala przetestować rzeczywiste zachowanie drewna w zakładowym obiegu logistycznym przed zleceniem pełnej produkcji hurtowej. Doświadczony producent palet drewnianych weryfikuje w ten sposób, jak nośnik reaguje na chwytaki wózków widłowych i zakładowe systemy pakujące. Wypuszczenie na magazyn mniejszej partii testowej ułatwia naniesienie poprawek konstrukcyjnych, co docelowo chroni firmę przed odrzutami całych partii. Działająca w województwie zachodniopomorskim firma Anna-Pal przeprowadza klientów B2B od etapu wstępnego szkicu aż do akceptacji finalnego wyrobu, co usprawnia wdrażanie niestandardowych rozwiązań.
Na etapie tworzenia początkowej specyfikacji trzeba od razu uwzględnić rygorystyczne wymagania konkretnego sektora gospodarki. Przemysł chemiczny opiera się na wyspecjalizowanych paletach typu CP, najczęściej w formacie 1200 × 1000 mm. Ich odpowiednio zagęszczone deskowanie jest przystosowane do bezpiecznego transportowania ciężkich beczek oraz wielkogabarytowych worków z sypkim granulatem. Z kolei sektor spożywczy narzuca konieczność stosowania rozwiązań łatwych w utrzymaniu higieny, pozbawionych resztek kory i luźnych elementów stalowych.
Osobne, bardzo restrykcyjne regulacje dotyczą wysyłki towarów poza granicę Unii Europejskiej. Eksport międzynarodowy wymaga obligatoryjnego przeprowadzenia suszenia według wytycznych normy ISPM 15. Proces ten polega na komorowej obróbce termicznej drewna do momentu, aż temperatura w jego najgłębszym rdzeniu osiągnie 56°C i utrzyma się na tym poziomie przez minimum 30 minut. Fizycznym potwierdzeniem prawidłowego wykonania tego zabiegu jest wypalone na klockach certyfikowane oznaczenie IPPC. Wpisanie wymogu certyfikacji fitosanitarnej już do pierwszego zamówienia zapobiega zatrzymaniu całego transportu przez zagraniczne służby celne.
Kompleksowo przygotowana specyfikacja techniczna drastycznie skraca czas wdrożenia nowego nośnika i stabilizuje funkcjonowanie łańcucha dostaw. Przekazanie precyzyjnych danych o ładunku ułatwia tartakowi dobór odpowiedniego gatunku drewna, optymalnej grubości desek oraz właściwej metody obróbki cieplnej. Taka początkowa inwestycja w dokładny opis wymagań roboczych przekłada się na pełną powtarzalność dostaw oraz maksymalne bezpieczeństwo transportowanych produktów niezależnie od pokonywanych dystansów.
 Dziękujemy za ocenę artykułu
 Błąd - akcja została wstrzymana
Polecane firmy

Przeczytaj także
-
Drewno opałowe
Jak rozplanować dostawy pelletu na sezon grzewczy, by uniknąć przerw w ogrzewaniu
W sezonie grzewczym wiele gospodarstw domowych doświadcza sytuacji, gdy zapas opału kończy się dokładnie w momencie nasilenia mrozów i intensywnej pracy kotła. Taka przerwa w dostawie ciepła zmusza...
-
Materiały budowlane
Modernizacja starych budynków mieszkalnych w Białymstoku – od czego zacząć?
Modernizacja starych budynków mieszkalnych to złożony proces, który wymaga starannego planowania. W Białymstoku wiele obiektów potrzebuje odnowienia, dlatego kluczowe jest rozpoczęcie działań od...
-
Materiały budowlane
Wpływ automatyki na wygodę użytkowania dwuskrzydłowych bram
Nowoczesne systemy automatyki bramowej znacząco upraszczają codzienne korzystanie z posesji: integrują się z inteligentnym domem, obsługują harmonogramy, rejestrują zdarzenia i wysyłają...
-
Materiały budowlane

Rolety rzymskie w ogrodzie: estetyka i funkcjonalność w jednym
Rolety rzymskie to eleganckie osłony, które łączą estetykę z funkcjonalnością. W ogrodzie pełnią dwie istotne role - dekoracyjną i praktyczną. Dzięki nim można stworzyć przytulną przestrzeń do...